五金件浸塑与喷涂工艺全解析 从PVC到环氧树脂的防腐应用
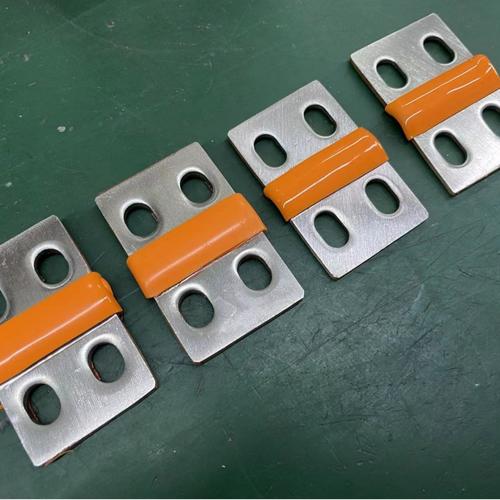
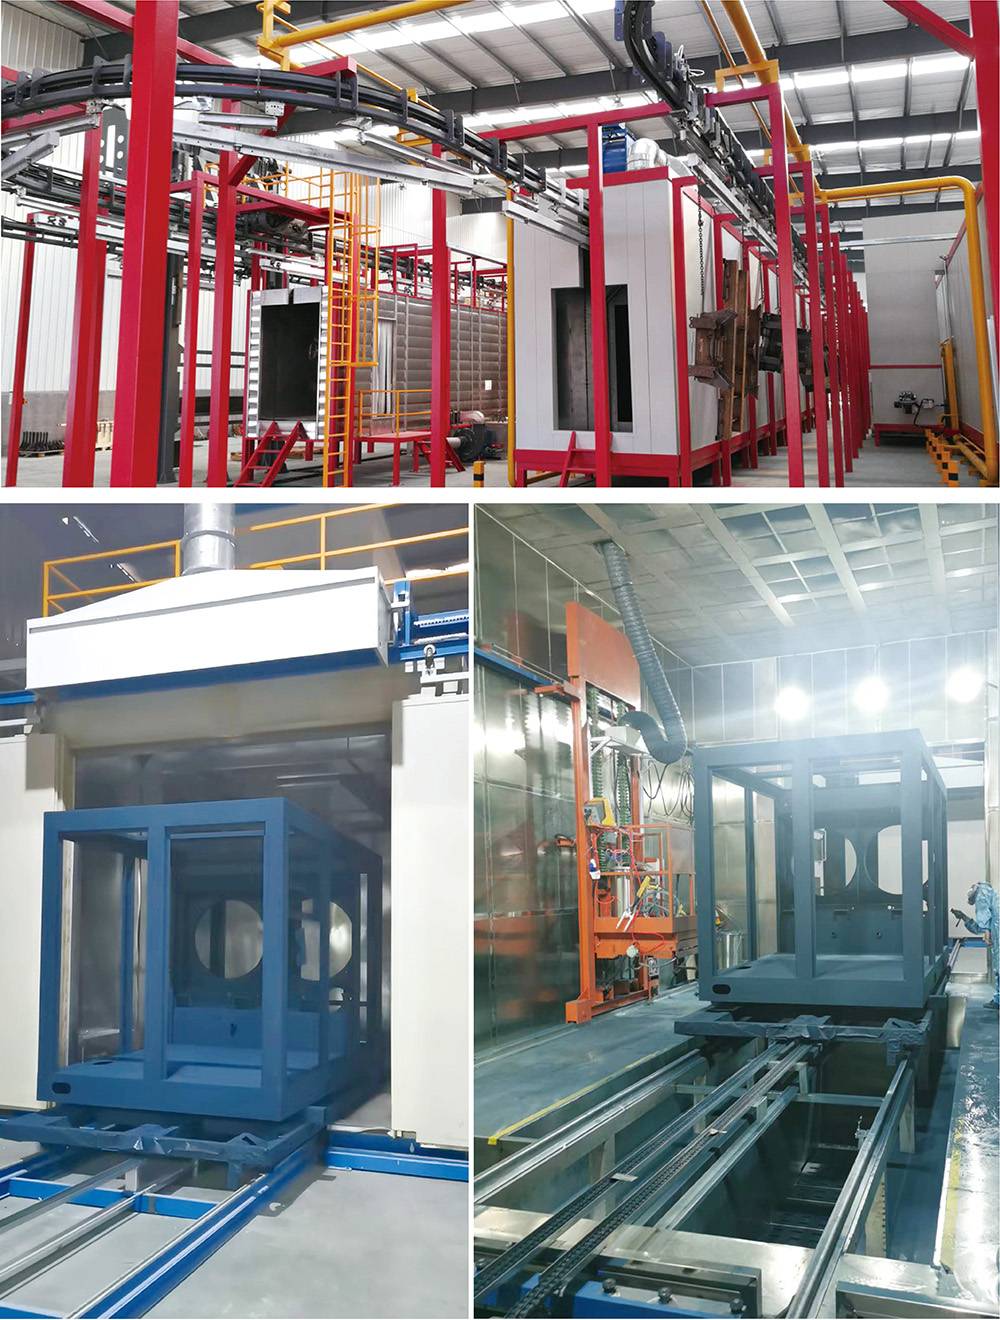
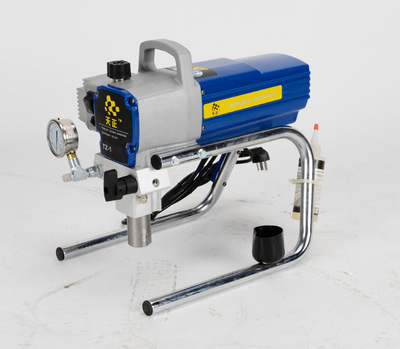
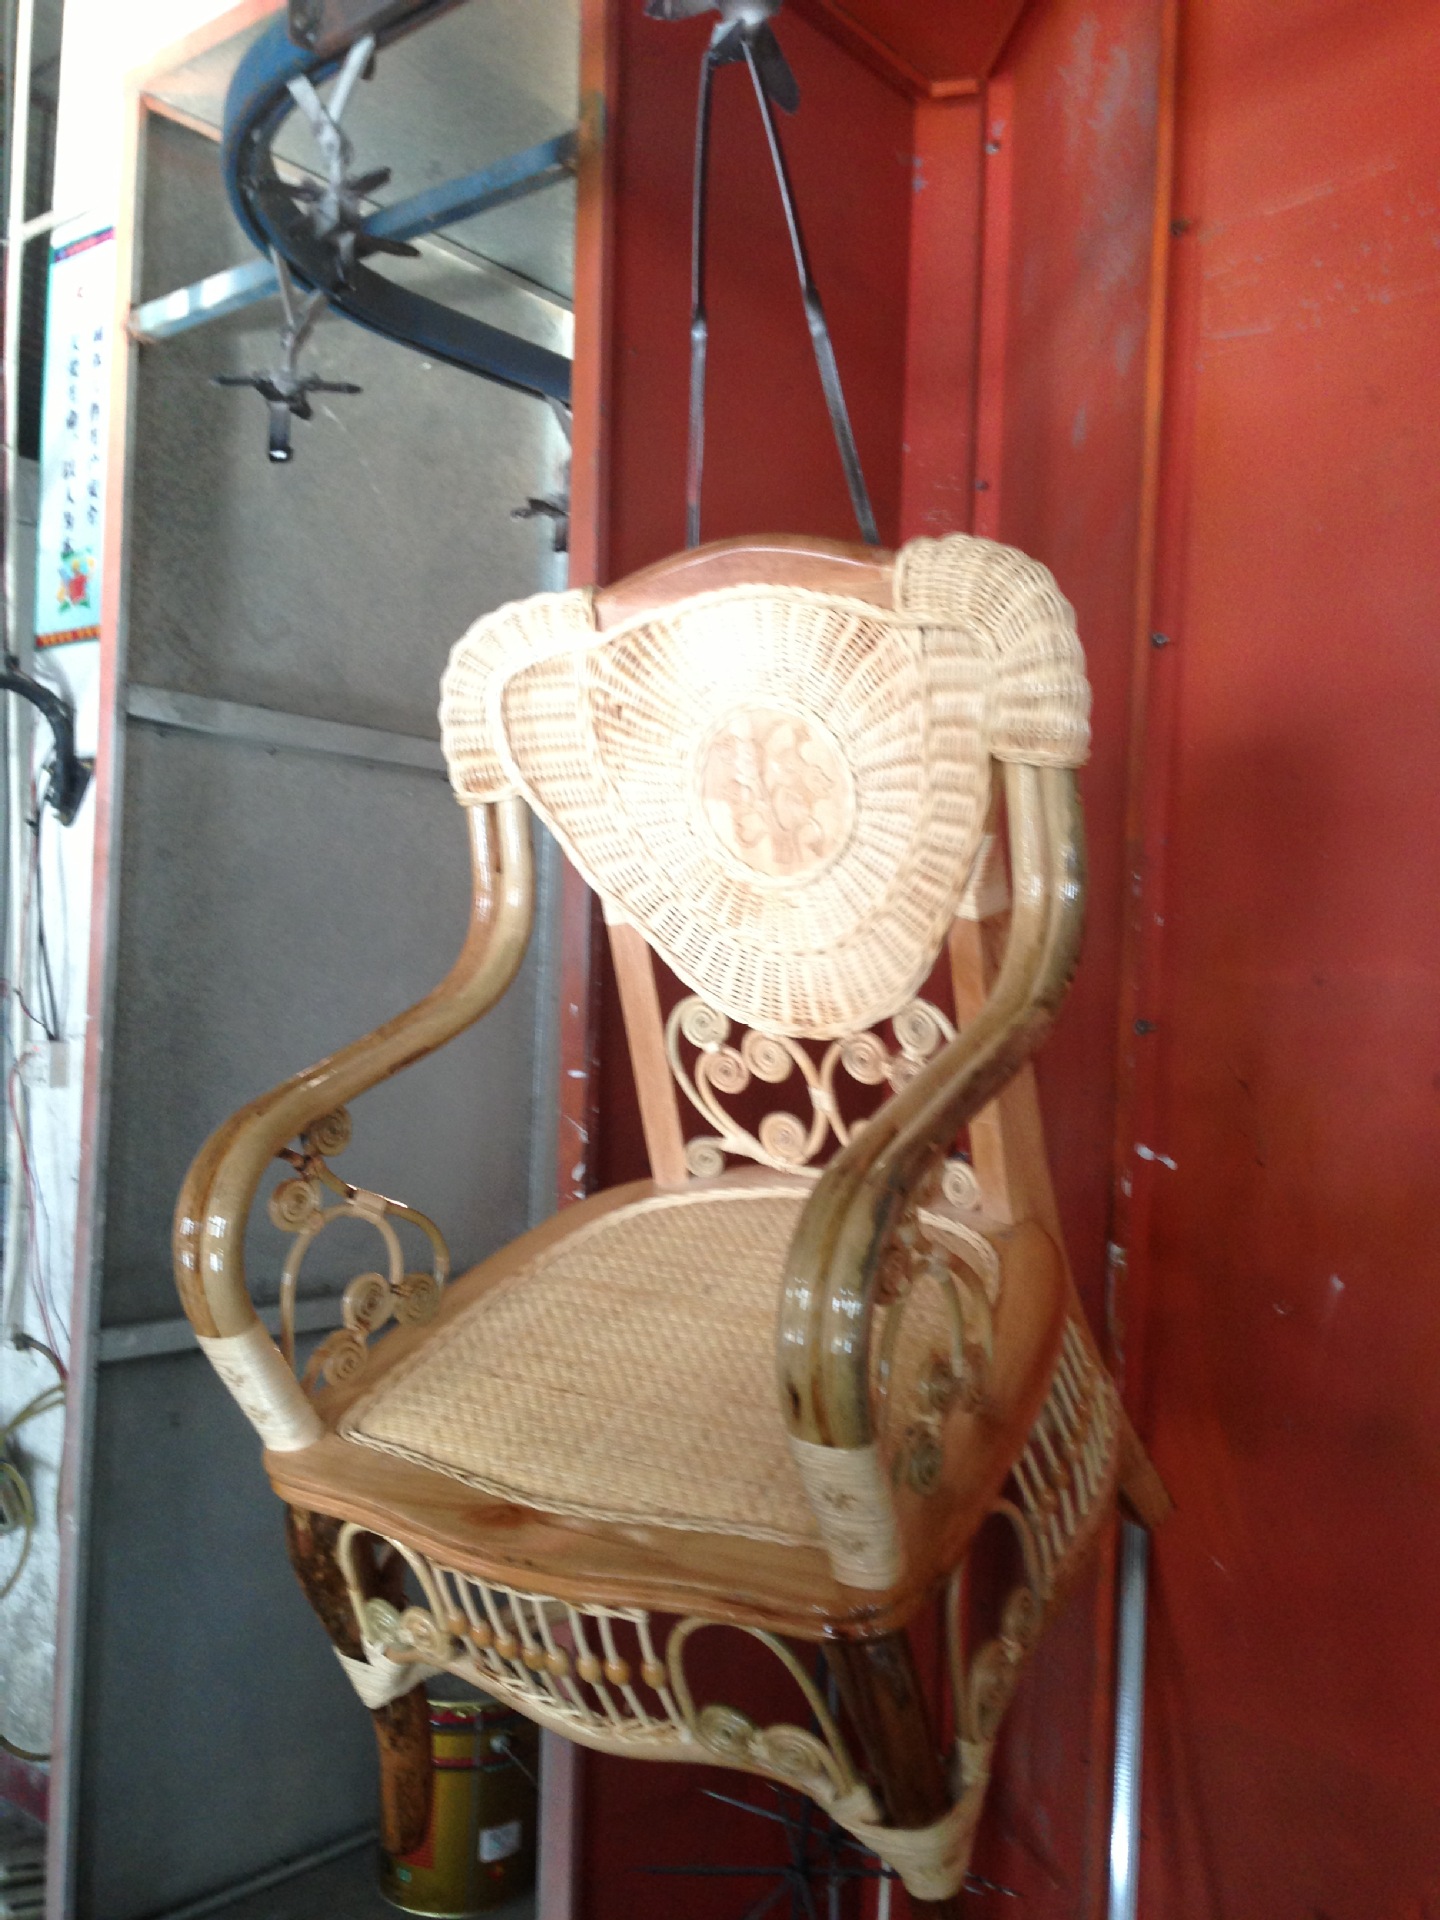
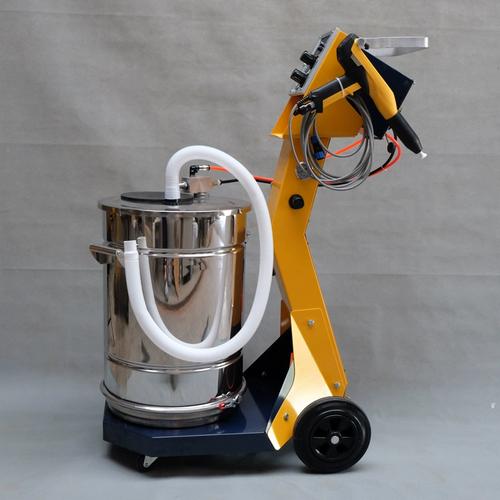
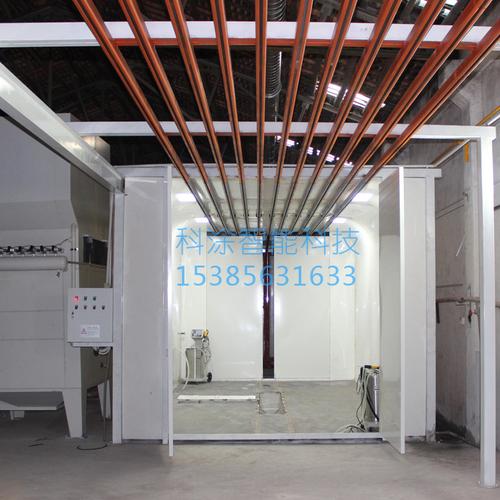
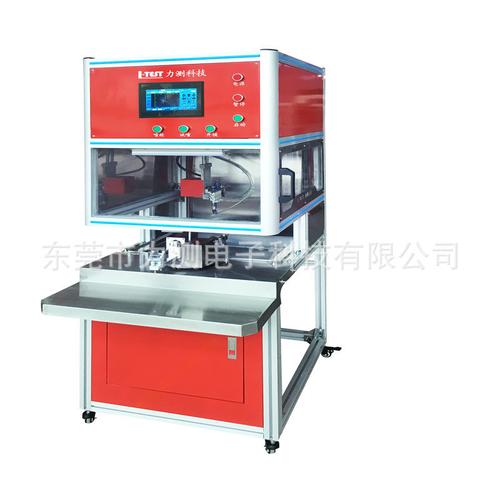
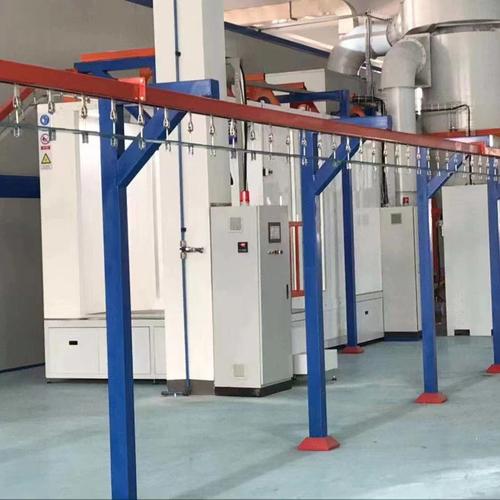
在五金制品的表面处理领域,浸塑和喷涂是两大类核心的防腐与装饰工艺。特别是针对铜排、金属结构件等产品,选择合适的涂层材料和加工方式,直接关系到产品的绝缘性能、耐腐蚀寿命以及外观质量。本文将围绕PVC浸塑、铜排浸塑、铜排喷涂以及环氧树脂浸塑等常见工艺展开,并简要介绍配套的五金喷涂设备。\n\n### 一、五金件PVC浸塑加工\n\nPVC浸塑,全称聚氯乙烯浸塑,是五金件浸塑中最普及的工艺之一。其原理是将加热到一定温度的五金件浸入流化床或糊状PVC树脂中,树脂受热熔融并附着在金属表面,再经过塑化炉加热固化,形成一层厚度均匀的塑料涂层。\n\n优势在于:\n1. 涂层厚(通常0.3-1.0mm,可达2mm以上),抗冲击、耐磨、防刮擦。\n2. 绝缘性能优异,可用于电力金具、金属把手、货架、网篮。\n3. 颜色多样,可调配出多种亚光或亮光效果。\n\n加工时需注意前处理(除油、除锈、磷化)、工件预热温度、浸塑时间以及后加热塑化温度,这些参数直接影响涂层附着力和表面平整度。\n\n### 二、铜排浸塑\n\n铜排常用于配电柜、开关柜、电池模组等导电连接部位。铜排浸塑的目的不是单纯防腐,更重要的是提供绝缘防护,防止短路和触电风险。常见的绝缘涂层有PVC、环氧树脂以及尼龙等。\n\n铜排浸塑的关键点:\n- 铜排表面必须彻底清洁,无氧化皮、油污。\n- 加热温度通常控制在200-300℃,根据涂层材料调整。\n- 弯曲或开孔部位的涂层不得开裂,需选用柔韧性好的树脂配方。\n- 浸塑后可进行二次硫化或固化,确保绝缘电阻达标(如>100MΩ)。\n\n相比热缩套管,浸塑涂层与铜排结合更紧密,散热更好,可靠性更高。\n\n### 三、铜排喷涂\n\n对于不宜加热或形状复杂的铜排,喷涂是更灵活的替代工艺。铜排喷涂通常采用环氧树脂粉末静电喷涂或液体涂料空气喷涂。喷涂的优点在于:\n- 无需加热工件(静电粉末需要预热或后固化),适用温度敏感场景。\n- 涂层均匀,可局部修复。\n- 可配合自动化喷涂线实现批量生产。\n\n喷涂流程一般包括:前处理→喷涂→流平→固化(如环氧粉末在180-200℃下固化10-15分钟)。需要控制喷枪距离、静电电压、粉末粒径等参数,才能获得光滑无缺陷的漆膜。\n\n### 四、环氧树脂浸塑\n\n环氧树脂浸塑是高性能浸塑的代表。与PVC相比,环氧树脂附着力更强、耐化学腐蚀、绝缘等级更高、耐温更好(可达155℃及以上),且交联固化后硬度高,不易脱落。\n\n主要应用场景:\n- 高压/中压开关柜内的铜排、母线。\n- 电动汽车电池包Busbar(母排)。\n- 电子元器件绝缘封装。\n\n工艺特点:\n- 通常是双组分环氧体系,需精确控制混合比例和适用期。\n- 浸塑后需加热固化,固化温度依据树脂牌号可从80℃到180℃不等。\n- 可在浸塑前对铜排进行屏蔽或封端处理,以实现局部不透。\n\n环氧树脂浸塑后的复合绝缘结构能显著缩小电气间隙,提高配电设备的紧凑性。\n\n### 五、五金喷涂设备概览\n\n无论是铜排喷涂还是日用品五金喷涂,选择合适的设备是保证质量和效率的基础。常见设备分为:\n1. 前处理设备:抛丸机、磷化线、超声波清洗机。\n2. 喷涂设备:\n - 静电粉末喷枪(手动/自动)。\n - 空气喷枪、高压无气喷枪。\n - 浸塑设备:流化床浸塑机、糊状树脂浸塑槽、电加热烘箱。\n3. 固化设备:链条式烘干炉、隧道炉、UV固化炉。\n4. 辅助设备:自动往复机、水帘柜、粉末回收系统。\n\n自动化喷涂线可实现上料、预热、浸塑、固化、下料的一体化,提高一致性,减少人工接触涂料的健康风险。选择设备时需考虑工件尺寸、产量、涂层要求及环保标准。\n\n### \n\n五金件PVC浸塑和铜排浸塑、喷涂是不同阶段和场景下的解决方案。依据产品需要选用PVC、环氧树脂等材料,搭配正确的设备和工艺参数,可以有效提升镀层或涂层的防腐、绝缘及使用寿命。值得注意的是,溶剂类和助剂等要满足国家环保与节能要求,操作环境做好通风。合理的浸塑、喷涂配置会在功能性和经济性之间找到平衡。任何量产工艺建议进行工艺验证与附着力,强度测试:需要时即可将组件运用于工业化使用。设计装置组件的过程中环境法规至关重要…
如若转载,请注明出处:http://www.jmhuahong.com/product/36.html
更新时间:2026-10-22 00:06:40